Cómo Crimpar Cables: Guía Profesional
Un crimpado deficiente genera resistencia eléctrica, calentamiento y fallos intermitentes que pueden tardar meses en manifestarse. Un crimpado correcto produce una unión gas-tight entre el terminal y el conductor que supera incluso a la soldadura en resistencia a vibraciones. Esta guía cubre las herramientas, el proceso paso a paso, los errores más frecuentes y los criterios de inspección que separan un crimpado profesional de uno que acabará provocando problemas.
Qué Es el Crimpado y Por Qué Se Usa en Vez de Soldar
El crimpado es una unión mecánica permanente: una herramienta deforma el barril metálico de un terminal alrededor del conductor desnudo del cable. Esa deformación comprime los hilos de cobre contra las paredes internas del terminal con la fuerza suficiente para desplazar los óxidos superficiales y crear contacto metal-metal directo. El resultado es una conexión gas-tight que no se degrada con el tiempo.
La soldadura funde una aleación de estaño que rellena los espacios entre el terminal y el conductor. Funciona, pero tiene dos debilidades frente al crimpado: las juntas soldadas son frágiles ante vibraciones repetidas, y el proceso depende de la habilidad del operador para aplicar temperatura y flujo correctos. El crimpado, por el contrario, es repetible — una vez calibrada la herramienta, cada unión es idéntica a la anterior.
Unión hermética al oxígeno que previene corrosión interna
Tiempo de ciclo por crimpado con herramienta calibrada
Tasa de inspección requerida por IPC-620 Clase 3
Resistencia a vibración de un crimpado bien ejecutado
Herramientas para Crimpar: Manual vs. Neumática vs. Automática
La herramienta que usted elija determina la calidad y consistencia de cada crimpado. Las opciones van desde una pinza manual de 20 euros hasta una prensa automatizada de 50,000 euros. Cada una tiene su lugar.
Crimpadoras Manuales con Trinquete
Las crimpadoras de trinquete (ratchet) no permiten abrir las mordazas hasta completar el ciclo de compresión. Eso elimina el problema principal de las crimpadoras manuales baratas: que el operador suelte la presión antes de tiempo. Son la opción estándar para producción de bajo volumen, prototipos y reparaciones en campo.
Cada fabricante de conectores — Molex, JST, TE Connectivity, Deutsch — produce crimpadoras con mordazas específicas para sus terminales. Usar la herramienta del fabricante correcto no es opcional: una mordaza diseñada para terminales Molex Mini-Fit no produce el perfil de compresión correcto en un terminal JST XH.
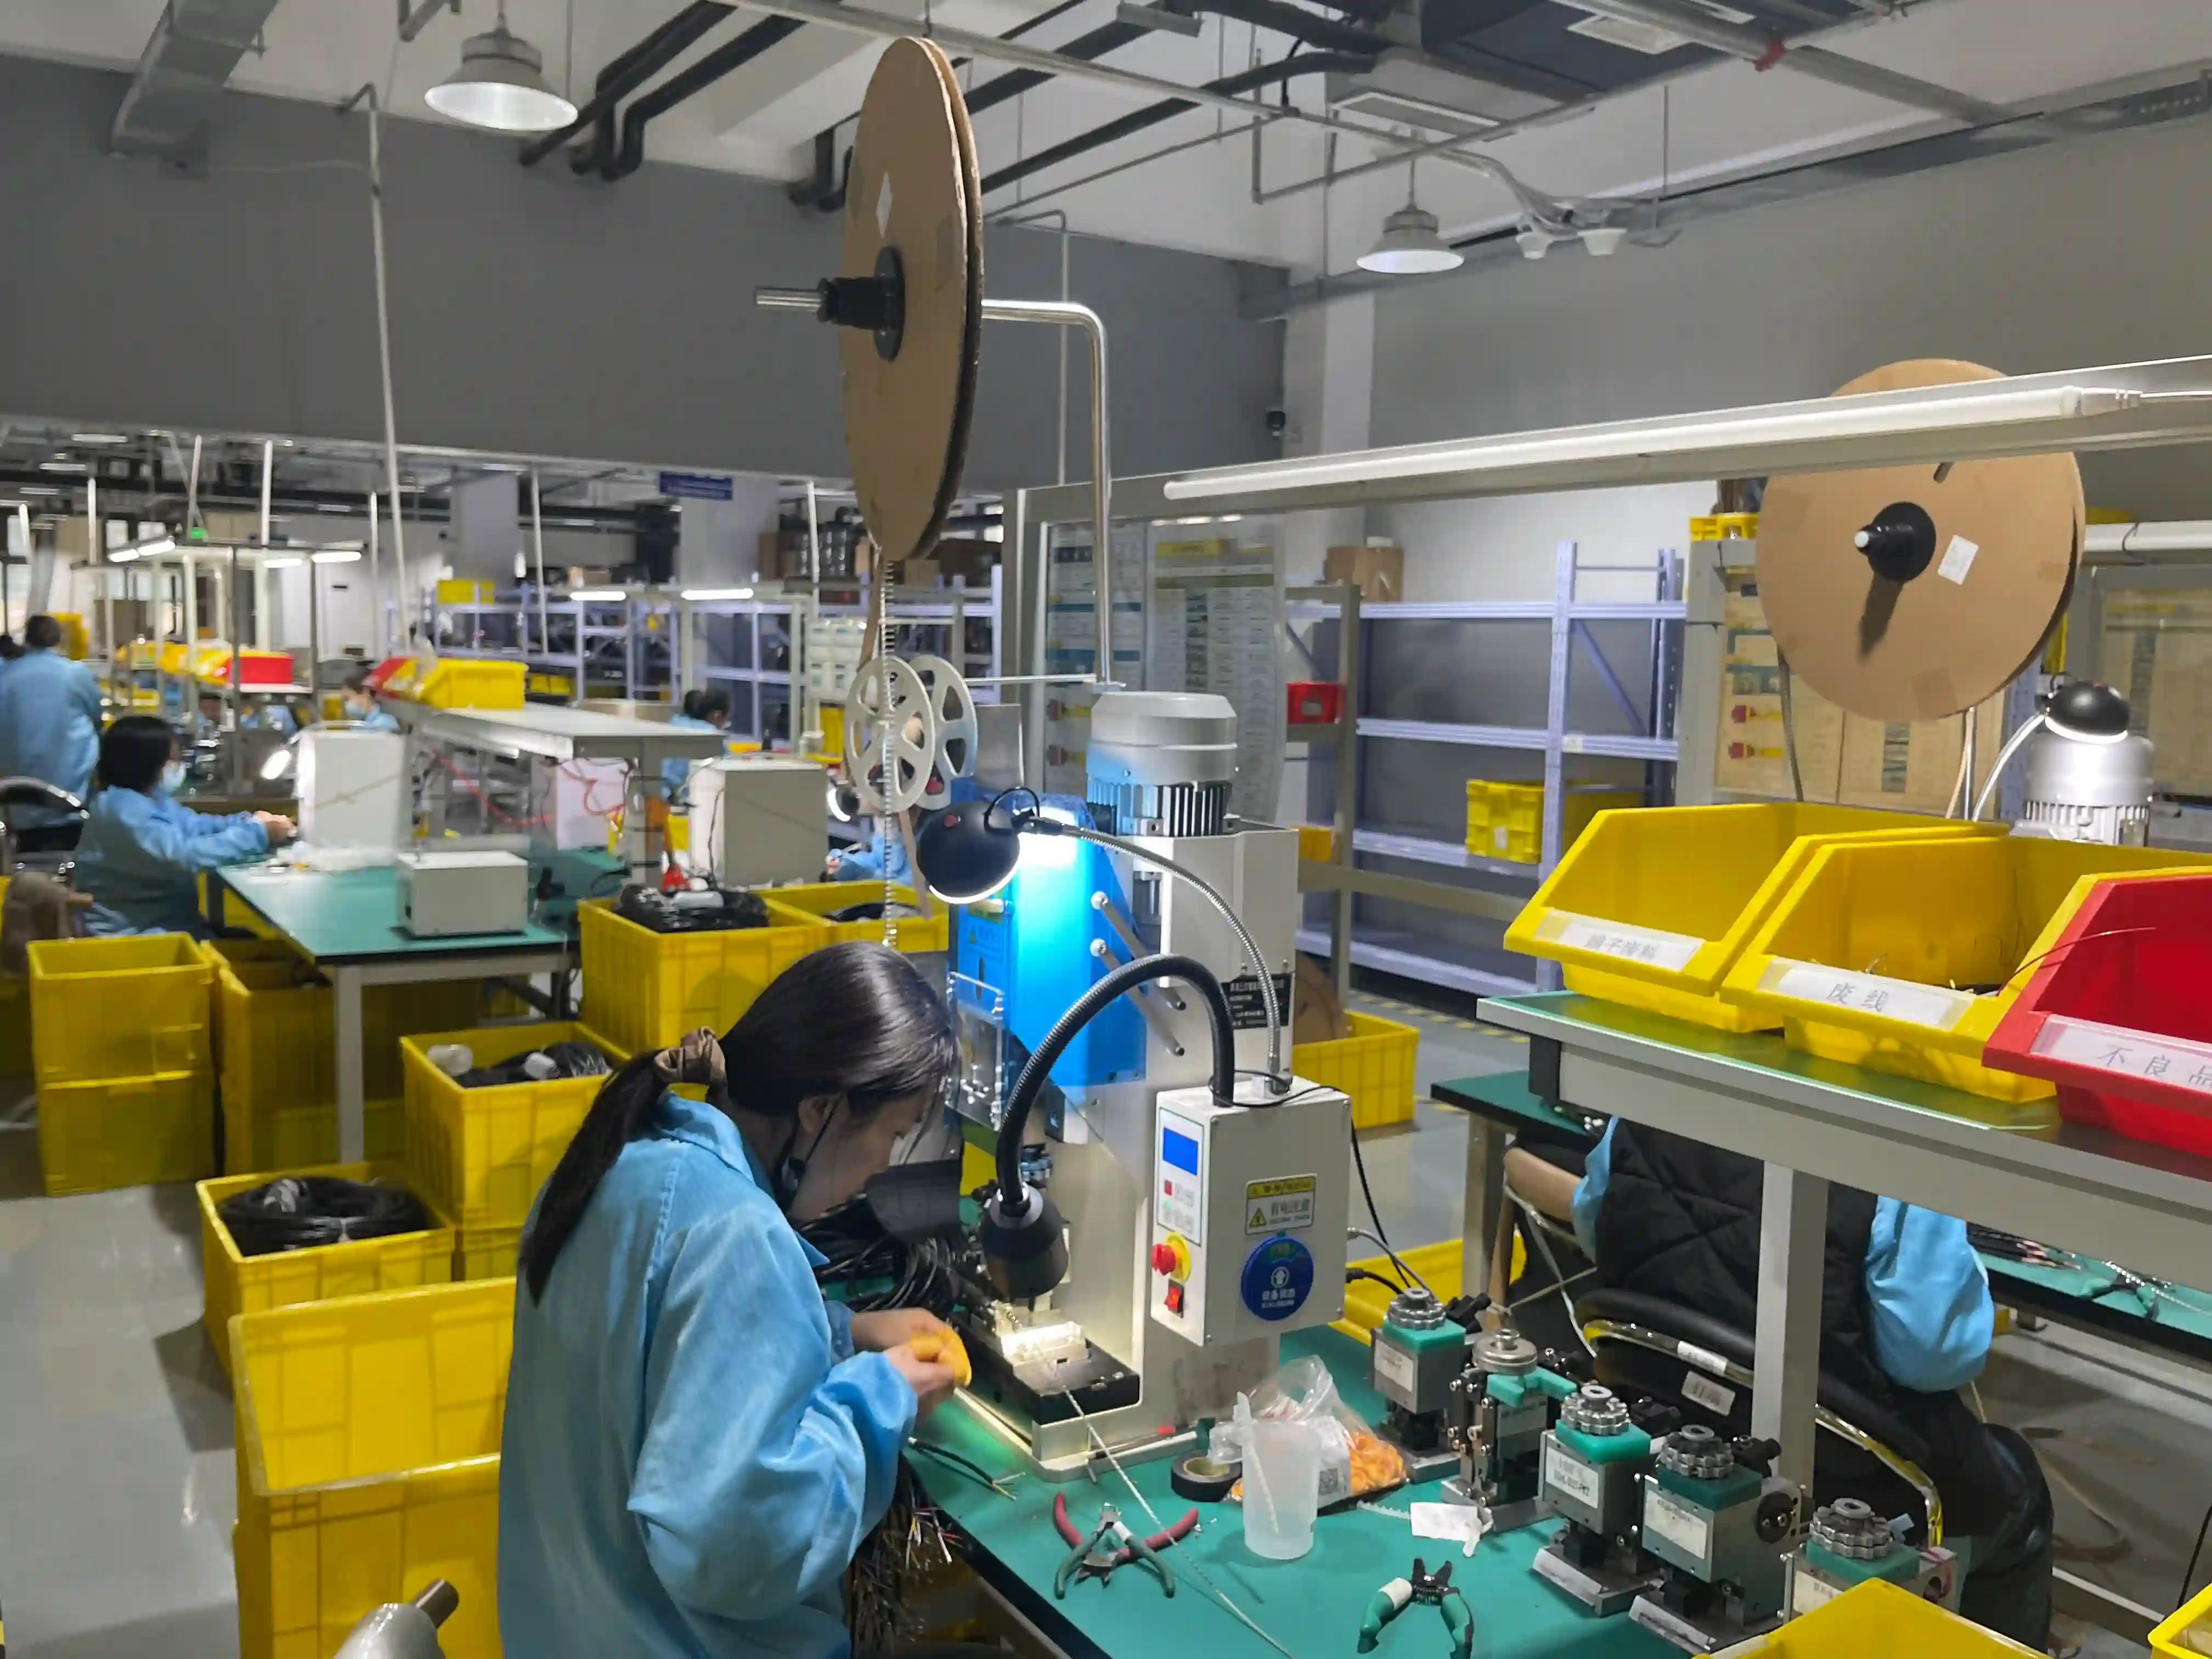
Prensas Neumáticas y Electromecánicas
Para volúmenes de producción medios (500-10,000 piezas por lote), las prensas de banco neumáticas aplican fuerza constante y controlada en cada ciclo. Los modelos con monitoreo de fuerza de crimpado (CFM) miden la curva fuerza-desplazamiento en tiempo real y rechazan automáticamente cualquier crimpado fuera de tolerancia.
Máquinas Automáticas de Crimpado
Las máquinas full-auto cortan, pelan y crimpan en un solo ciclo. Velocidades típicas: 5,000-10,000 terminales por hora. Incluyen alimentador de terminales en carrete, control de longitud de pelado por servo y verificación de fuerza en cada pieza. Son la opción para producción en serie de arneses de cables.
| Tipo de Herramienta | Costo Aprox. | Volumen Recomendado | Control de Calidad |
|---|---|---|---|
| Pinza manual genérica | 15-40 USD | Reparaciones domésticas | Ninguno — depende del operador |
| Crimpadora de trinquete | 40-300 USD | Hasta 500 piezas/lote | Ciclo completo garantizado |
| Crimpadora del fabricante | 200-1,500 USD | Prototipos y bajo volumen | Perfil de mordaza validado |
| Prensa neumática con CFM | 3,000-15,000 USD | 500-10,000 piezas/lote | Monitoreo fuerza-desplazamiento |
| Máquina automática | 20,000-80,000 USD | 10,000+ piezas/lote | Verificación automática |
Proceso de Crimpado Paso a Paso
Estos son los pasos que seguimos en nuestra línea de crimpado para cada terminal. El mismo proceso aplica si usted usa una crimpadora manual de trinquete.
Paso 1: Seleccionar Terminal y Cable Compatibles
Cada terminal está diseñado para un rango de calibre de cable. Un terminal para 22-18 AWG no acepta un cable de 16 AWG — el barril no cierra correctamente. Y un cable de 24 AWG dentro de un terminal para 18-14 AWG queda suelto, sin la compresión necesaria para crear contacto gas-tight.
Verifique la hoja de datos del terminal antes de empezar. El fabricante especifica: calibre mínimo y máximo del conductor, longitud de pelado requerida, herramienta y mordaza recomendadas, y altura de crimpado (crimp height) nominal con sus tolerancias.
Paso 2: Cortar el Cable a la Longitud Correcta
Use una cortadora que produzca un corte limpio y perpendicular. Las cortadoras de palanca o las cuchillas de una peladora automática dejan un extremo recto. Los alicates de corte diagonal aplastan los hilos y producen un corte en ángulo que dificulta la inserción en el terminal.
Paso 3: Pelar el Aislamiento
La longitud de pelado es crítica. Demasiado corta: los hilos no llenan el barril del terminal y queda un crimpado débil. Demasiado larga: el conductor desnudo sobresale por detrás del barril, creando riesgo de cortocircuito.
La regla general: pele exactamente la longitud que el fabricante del terminal indica en su hoja de datos. Para la mayoría de terminales estándar, eso oscila entre 3 mm y 6 mm. Use una peladora calibrada — las peladoras automáticas con tope de longitud eliminan la variabilidad.
Precaución: No mellize los hilos de cobre al pelar. Un hilo cortado reduce la sección conductora y concentra corriente en los hilos restantes. Si la peladora deja marcas visibles en los hilos, ajuste la profundidad de corte o cambie las cuchillas.
Paso 4: Insertar el Cable en el Terminal
Empuje el conductor pelado dentro del barril del terminal hasta que los hilos sean visibles a través de la ventana de inspección (si el terminal la tiene). Los hilos deben asomar 0.5-1.0 mm más allá del barril frontal. Si no asoman, el cable no está completamente insertado. Si asoman más de 1.5 mm, la longitud de pelado es excesiva.
Asegúrese de que ningún hilo quede fuera del barril — los llamados "hilos rebeldes" o "bird caging" son un defecto que causa rechazos en cualquier inspección IPC-620.
Paso 5: Crimpar
Coloque el terminal con el cable insertado en la mordaza de la crimpadora. Verifique que el terminal esté alineado y centrado. Cierre la herramienta con un movimiento firme y continuo — sin pausas ni titubeos.
Con una crimpadora de trinquete, la herramienta no se abrirá hasta completar el ciclo. Con una prensa de banco, el golpe se ejecuta en un solo movimiento descendente. No intente "retocar" un crimpado cerrando la herramienta una segunda vez sobre el mismo terminal — esto deforma el perfil y debilita la conexión.
Paso 6: Inspeccionar
Cada crimpado necesita verificación. El nivel de inspección depende de la clase IPC-620 que su producto requiera, pero como mínimo debe verificar:
- Tirón (pull test): Tire del cable con firmeza. El conductor no debe moverse dentro del terminal. La norma IPC-620 especifica fuerzas mínimas de retención según el calibre (por ejemplo, 22.2 N para un cable 22 AWG).
- Altura de crimpado: Mida con micrómetro. La altura debe estar dentro de la tolerancia que el fabricante del terminal especifica (típicamente ±0.05 mm).
- Inspección visual: Sin hilos sueltos, sin grietas en el barril, sin aislamiento atrapado bajo el crimpado, conductor visible en la ventana de inspección.
7 Errores de Crimpado Más Comunes (y Cómo Evitarlos)
Estos errores aparecen tanto en talleres domésticos como en líneas de producción. Cada uno tiene una causa raíz específica y una solución concreta.
| Error | Causa Raíz | Consecuencia | Solución |
|---|---|---|---|
| Sub-crimpado | Herramienta sin trinquete o desgastada | Cable se suelta, resistencia alta | Usar crimpadora de trinquete calibrada |
| Sobre-crimpado | Mordaza incorrecta para el terminal | Barril agrietado, hilos cortados | Verificar mordaza vs. terminal |
| Hilos sueltos (bird cage) | Inserción descuidada o cable retorcido | Cortocircuito, rechazo en inspección | Alinear hilos antes de insertar |
| Aislamiento en el barril | Pelado insuficiente | Contacto parcial, calentamiento | Pelar a longitud del datasheet |
| Conductor demasiado expuesto | Pelado excesivo | Riesgo de cortocircuito | Verificar longitud de pelado con regla |
| Terminal contaminado | Almacenamiento sin sellar | Resistencia de contacto elevada | Almacenar terminales en bolsas selladas |
| Doble crimpado | Intento de "corregir" un crimpado malo | Deformación del perfil, fallo mecánico | Cortar y repetir con terminal nuevo |
Crimpado para Diferentes Tipos de Terminales
No todos los terminales se crimpan de la misma manera. El perfil de la mordaza varía según el diseño del terminal.
Terminales de Barril Abierto (Open Barrel)
Son los más comunes en conectores industriales y automotrices. El barril tiene forma de U y las aletas se cierran alrededor del conductor durante el crimpado. Requieren crimpadoras con mordaza tipo "B" (forma de W invertida que cierra las aletas hacia adentro). Se usan en terminales Molex, JST y la mayoría de conectores de señal.
Terminales de Barril Cerrado (Closed Barrel)
El barril es un tubo cerrado. La mordaza comprime el tubo entero en un perfil hexagonal, cuadrado o trapezoidal. Comunes en terminales de potencia, ojales y terminales de batería. La compresión hexagonal distribuye la fuerza uniformemente y produce una conexión excelente para cables de calibre grueso (10 AWG y mayores).
Terminales de Desplazamiento de Aislamiento (IDC)
Estos terminales no requieren pelar el cable. Las cuchillas internas perforan el aislamiento y contactan directamente el conductor. Se usan en cables planos (ribbon cables) y algunas conexiones de telecomunicaciones. La herramienta de inserción presiona el cable sobre las cuchillas del terminal con un solo golpe.
Crimpado en Producción Industrial vs. Taller
El proceso básico es idéntico, pero la producción industrial añade controles que un taller no necesita.
| Aspecto | Taller / Reparación | Producción Industrial |
|---|---|---|
| Herramienta | Crimpadora manual de trinquete | Prensa con CFM o máquina automática |
| Verificación | Pull test manual + visual | Monitoreo fuerza-desplazamiento 100% |
| Trazabilidad | No requerida | Registro por número de serie |
| Calibración | Verificación periódica del trinquete | Calibración certificada anual + muestras first-article |
| Estándar aplicable | Buenas prácticas generales | IPC/WHMA-A-620 Clase 2 o 3 |
Si su producto final se vende en mercados regulados — dispositivos médicos, automotriz — el crimpado debe cumplir los requisitos de la clase IPC-620 correspondiente. Clase 2 (productos electrónicos de servicio dedicado) acepta defectos menores que Clase 3 (alta confiabilidad) rechaza. La diferencia práctica: en Clase 3, cada crimpado se inspecciona individualmente y los criterios dimensionales son más estrictos.
Materiales y Calibres: Guía Rápida de Compatibilidad
El color del aislamiento del terminal indica el rango de calibre compatible en el sistema de codificación por colores estándar:
| Color del Terminal | Calibre AWG | Sección (mm²) | Uso Típico |
|---|---|---|---|
| Rojo | 22-16 AWG | 0.5-1.5 mm² | Señales, sensores, iluminación LED |
| Azul | 16-14 AWG | 1.5-2.5 mm² | Alimentación de módulos, relés |
| Amarillo | 12-10 AWG | 4.0-6.0 mm² | Motores, calentadores, potencia media |
Este sistema aplica a terminales genéricos tipo pala, anillo y bala. Los terminales de conectores específicos (Molex, JST, Deutsch) usan su propia codificación — consulte siempre la hoja de datos del fabricante.
Cuándo No Crimpar: Alternativas al Crimpado
El crimpado es el método dominante para unir terminales a cables, pero hay situaciones donde otras técnicas son mejores:
- Soldadura: Cuando el terminal no permite crimpado (pines de PCB, cup terminals) o cuando IPC-620 Clase 3 exige soldadura como respaldo del crimpado.
- Soldadura ultrasónica: Para cables de aluminio o combinaciones cobre-aluminio donde el crimpado convencional no produce contacto estable.
- Empalme por compresión: Para unir dos cables sin conector intermedio, usando un manguito de compresión.
- Terminales de tornillo: En paneles de control y cuadros eléctricos donde la conexión debe ser desmontable sin herramientas especializadas.
FAQ
¿Puedo crimpar con unos alicates normales?
Técnicamente puede deformar un terminal con alicates, pero el perfil resultante no distribuye la presión uniformemente. Los alicates aplastan el barril en vez de cerrar las aletas en la forma diseñada. El resultado: un crimpado que parece firme pero tiene puntos de contacto irregulares y baja fuerza de retención. Para cualquier aplicación que vaya más allá de una reparación temporal, necesita una crimpadora con mordaza perfilada.
¿Cuánta fuerza debe soportar un crimpado correctamente hecho?
Depende del calibre. IPC/WHMA-A-620 especifica fuerzas mínimas de retención: 22 AWG requiere al menos 22.2 N (2.27 kgf), 18 AWG requiere 44.5 N (4.54 kgf), y 14 AWG requiere 89.0 N (9.07 kgf). Estos valores son mínimos — un crimpado bien hecho supera estos umbrales cómodamente.
¿Cómo sé si mi crimpado está bien o mal?
Tres verificaciones rápidas: (1) Tire del cable — no debe moverse. (2) Mire por la ventana de inspección del terminal — el conductor debe ser visible. (3) Verifique que no hay hilos sueltos fuera del barril ni aislamiento atrapado dentro. Para producción, agregue medición de altura de crimpado con micrómetro.
¿Se puede reutilizar un terminal ya crimpado?
No. Una vez crimpado, el barril del terminal se deforma permanentemente. Intentar abrir las aletas para retirar el cable y volver a crimpar destruye la geometría del barril. Corte el terminal, descarte la pieza y use un terminal nuevo.
¿Qué diferencia hay entre crimpado y prensado?
Crimpado y prensado son sinónimos en el contexto de terminales eléctricos. En español técnico se usan ambos términos indistintamente. En inglés, el término universal es "crimping."
¿Cada cuánto debo calibrar mi crimpadora?
Para producción con requisitos IPC-620, la calibración certificada debe hacerse al menos una vez al año, más verificaciones intermedias con muestras patrón cada turno de producción. Para uso en taller, verifique periódicamente que el trinquete completa el ciclo y que el perfil visual del crimpado coincide con las muestras de referencia del fabricante.
Conclusión
Un crimpado correcto se reduce a tres factores: terminal compatible con el calibre del cable, herramienta con la mordaza correcta, y verificación después de cada unión. Si controla estos tres puntos, sus conexiones serán fiables durante toda la vida útil del producto. Si necesita crimpado de alto volumen con monitoreo CFM y trazabilidad completa para sus arneses personalizados, contáctenos para una cotización detallada.
Referencias
Hommer Zhao
Founder & General Manager, WIRINGO (Shijiazhuang Cloom Tech., Ltd.)
Dirige la oferta de arneses y ensamblajes de cables de WIRINGO; la fabricación se realiza en la planta de Hebei Cloom (Luquan, Shijiazhuang) y en XUDONG Philippines. Para correcciones técnicas de este artículo, use el formulario de contacto (tipo de consulta «Otro») e indique la URL del artículo.
LinkedIn